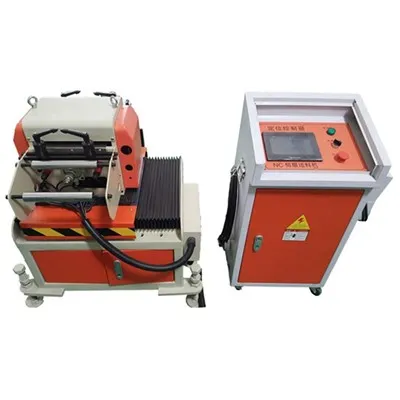
दूसरी पीढ़ी के रोलर फीडर की तरह, तीसरी पीढ़ी के फीडिंग डिवाइस के रूप में एनसी फीडर अभी भी रोलर पिंच फीडिंग विधि का उपयोग करता है। रोलर पिंच फीडिंग डिवाइस के रूप में, रोलर की गुणवत्ता और प्रसंस्करण की गुणवत्ता सीधे खिला की सटीकता, सामग्री की सतह की चिकनाई और मशीन के सेवा जीवन को प्रभावित करेगी।
चूंकि NC फीडर फीड रोलर इतना महत्वपूर्ण है, इसलिए इसकी सटीकता सुनिश्चित करने के लिए इसे कैसे संसाधित किया जा सकता है? ग्राहकों को एनसी फीडर को बेहतर ढंग से समझने और समझने देने के लिए, जो घरेलू फीडर उद्योग में अग्रणी ब्रांड है, विस्तार से बताते हैं कि कैसे फीडर रोलर स्टील को उच्च परिशुद्धता वाले फीडिंग रोलर से विकसित किया गया है। जटिल मशीनिंग प्रक्रिया के कारण, प्रसंस्करण चरणों को चरण दर चरण समझाया गया है:
मोटी प्लेट नेक फीडर
1. कच्चे माल के रूप में -80 मिमी (छोटी मशीन प्रकार NC-200, NC-300, NC-400 ऊपरी ड्रम 65 मिमी) के व्यास के साथ उच्च गुणवत्ता वाले आयातित असर स्टील (ज्यादातर घरेलू) का चयन करना पसंद किया जाता है। आरी मशीन पर तकनीकी विभाग द्वारा प्रदान किए गए चित्र। काटने के लिए, काटने के आकार के लिए 5 मिमी की एक मशीनिंग भत्ता की आवश्यकता होती है।
नेक फीडर ड्रम प्रसंस्करण
2. आरी से आयातित असर वाले स्टील का शमन और ताप उपचार। इंडक्शन बियरिंग भट्ठी का उपयोग तड़के के लिए NC फीडर के इनलेट बेयरिंग स्टील को 500-650 ° C तक गर्म करने के लिए किया जाता है। यह शमन और तड़के की प्रक्रिया स्टील के प्रदर्शन में सुधार कर सकती है, और इसकी ताकत, प्लास्टिसिटी और बेरहमी को सुधार सकती है। इसे बनाने के लिए एक अच्छा व्यापक प्रसंस्करण प्रदर्शन है।
3. सीएनसी संख्यात्मक नियंत्रण मशीन टूल्स का उपयोग करके टेम्पर्ड बेयरिंग स्टील का निर्माण और प्रसंस्करण। बनाने की प्रक्रिया की मुख्य प्रक्रियाओं में शामिल हैं: आकार में सुधार (प्रक्रिया चित्र के अनुसार कुल लंबाई को ठीक करना), दोनों छोरों पर केंद्र छेद को मशीनिंग करना, आकार को मोटा करना (रेडियल आयामों के लिए शेष मशीनिंग भत्ता), और दो गोल सलाखों के अंत चेहरा।
नेक फीडर रोलर स्टॉक
4. असर स्टील की सतह उच्च आवृत्ति शमन उपकरण का उपयोग करके उच्च आवृत्ति शमन उपचार के अधीन है। इस प्रक्रिया में केवल तेजी से हीटिंग की आवश्यकता होती है, ताकि असर स्टील की सतह जल्दी से शमन तापमान तक पहुंच जाए, और स्थानीय शमन को प्राप्त करने के लिए असर स्टील के केंद्र से गुजरने में गर्मी बहुत देर हो जाए। यह एक उच्च कठोरता, उच्च पहनने के प्रतिरोध की सतह को प्राप्त करते समय मशीनीकृत एनसी फीडर रोलर को इसकी मूल अच्छी कठोरता बनाए रखने की अनुमति देता है।
5. नेक फीडर रोलर की किसी न किसी सतह पीस। जब ड्रम की सतह खुरदरी होती है, तो प्रसंस्करण आरेखण के आवश्यक आकार से छोटे होने के लिए रेडियल आयाम के प्रसंस्करण पर ध्यान देना आवश्यक है, ताकि हार्ड क्रोम चढ़ाना की स्थिति आरक्षित हो।
नेक फीडर रोलर प्रसंस्करण प्रौद्योगिकी
6. NC फीडर रोलर की सतह हार्ड क्रोम प्लेटेड है। क्रोम प्लेटिंग (एक तरफ 0.15 मिमी की मानक मोटाई) के साथ जिनझाइड एनसी फीडर रोलर की सतह को चढ़ाना करके, क्रोमियम की विशेषताओं का उपयोग कठोरता में सुधार, पहनने के प्रतिरोध, तापमान प्रतिरोध और रोलर के संक्षारण प्रतिरोध में किया जा सकता है।
7. प्रसंस्करण का अंतिम चरण नेकां फीडर रोलर की पीस खत्म करना है। सभी आकारों को परिष्करण प्रक्रिया के दौरान ड्राइंग की सहनशीलता के भीतर नियंत्रित किया जाना चाहिए, और असर की स्थिति और ड्रम की सांद्रता के बीच अपवाह सुनिश्चित करने के लिए सतह खुरदरापन को आर 0.16-0.32 माइक्रोन के दायरे में नियंत्रित किया जाना चाहिए।